


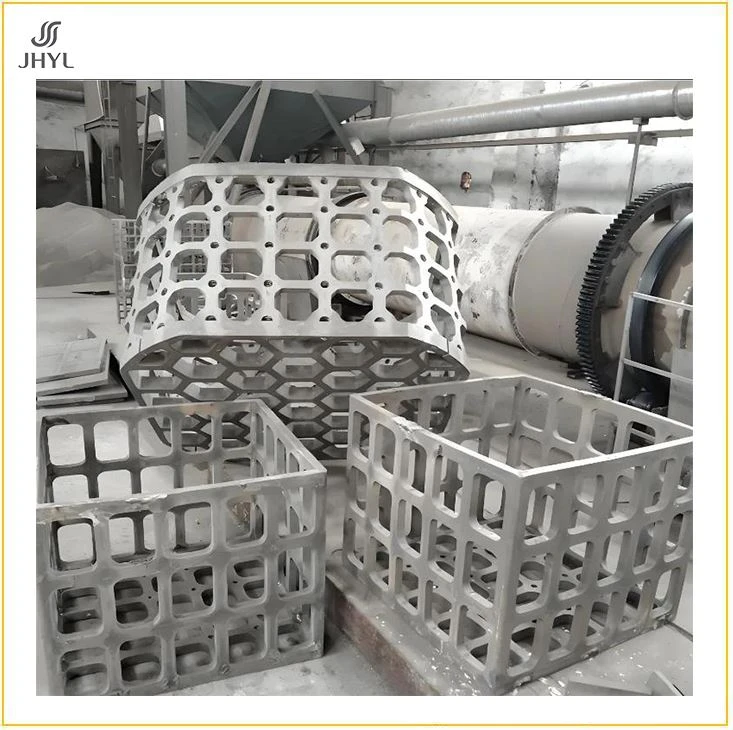


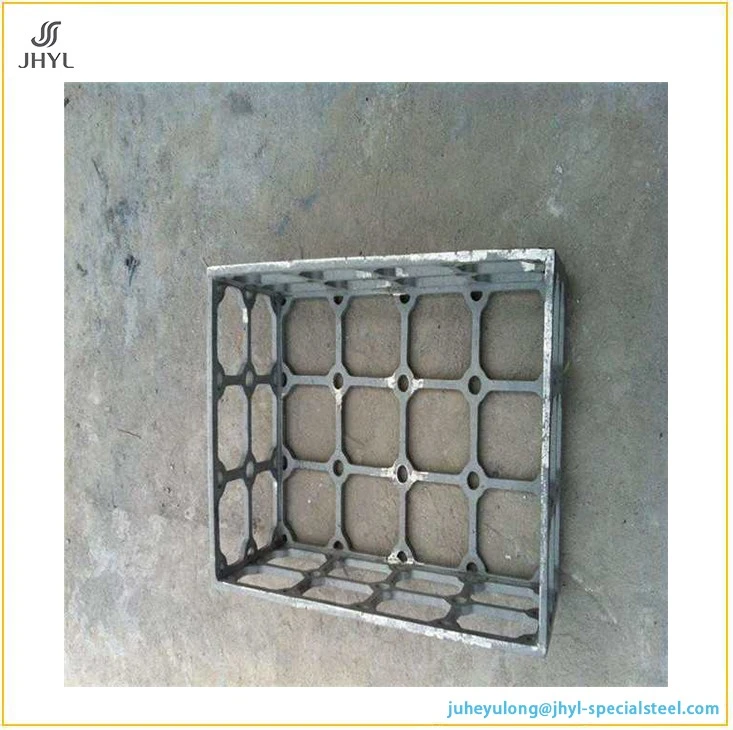


Acero fundido austenítico resistente al calor
Cestas de tratamiento térmico de acero fundido resistente al calor
1.4848 · HK40 · Cr25Ni20 · 1.4849 · 2.4879
Construcción de fundición de una sola pieza. No hay soldaduras que puedan fallar. Construido para sobrevivir a los ciclos que destruyen las cestas fabricadas.
- 1,4848/HK40
- Cr25Ni20
- 1.4849
- 2.4879
- 310S
|
1100 grados Servicio máximo continuo |
500-2000 kilogramos Capacidad de carga |
3–5× Vida versus cestas soldadas |
Química verificada por espectrómetro UT/PT en Secciones Críticas MTC con cada envío Responder dentro de las 24 horas
Por qué las cestas de tratamiento térmico fallan antes de tiempo
En el servicio de hornos de alta-temperatura, las cestas están expuestas a ciclos térmicos, atmósferas de cementación y cargas mecánicas - simultáneamente. Los modos de falla son predecibles, al igual que las soluciones.
Falla en la unión soldada
Las cestas soldadas fallan en la línea de soldadura. Bajo calentamiento repetido por encima de los 1000 grados y enfriamiento rápido, la soldadura y la zona afectada por el calor-concentran el estrés térmico y se convierten en el primer sitio de inicio de grieta. Una estructura fundida de una sola pieza elimina este punto de falla por completo.
Distorsión de fluencia
Bajo carga sostenida a alta temperatura, los componentes de aleación se comban y deforman progresivamente. Esta es la causa más común de falla de la canasta en condiciones de carburación. Las aleaciones fundidas con alto-carbono resisten la fluencia significativamente mejor que las calidades forjadas o con bajo-carbono.
Carburización y espolvoreado de metales
En atmósferas de cementación, el carbono penetra en la superficie de la aleación, fragilizando el material y eventualmente provocando desconchones y grietas. Las aleaciones con alto contenido de silicio-como 1.4848 y 1.4849 están diseñadas específicamente para resistir la penetración de carbono.
Selección de grado de aleación
Cinco grados estándar, además de química personalizada. La elección correcta depende de la temperatura máxima, la atmósfera, la carga y la frecuencia del ciclo térmico.
| Calificación | Química típica (C/Cr/Ni/Si) | Temperatura máxima continua. | Mejor para |
|---|---|---|---|
| 1,4848/HK40 | C 0,35–0,45 %, Cr 24–27 %, Ni 19–22 %, Si 1,5–2,5 % | 1100 grados | Carburación, temple, tratamiento térmico general, cargas pesadas. |
| Cr25Ni20 | C 0,30–0,50%, Cr 23–27%, Ni 19–22%, Si Menor o igual a 1,75% | 1050-1100 grados | Bandejas base-de uso general, recocido y rejillas |
| 1.4849 | C 0,30–0,50 %, Cr 24–26 %, Ni 11–14 %, Si 1,0–2,5 % | 1100-1150 grados | Cargas pesadas, ciclos largos, cementación agresiva, choque térmico |
| 2.4879 | Base de Ni-con adiciones de Cr y Si | 1200 grados | Hornos de vacío, baja desgasificación, soldadura fuerte al vacío |
| 310S | C Menor o igual a 0,08%, Cr 24–26%, Ni 19–22% | 950 grados | Carburación general, cargas moderadas, teniendo en cuenta-el presupuesto |
Consejo de selección:Si su horno funciona a más de 950 grados, transporta cargas de más de 300 kg o funciona en un ciclo continuo con choque térmico frecuente, una canasta fundida es casi siempre la mejor opción en lugar de una canasta soldada o de malla de alambre. El mayor costo inicial se compensa con una vida útil entre 3 y 5 veces más larga y un menor costo por ciclo.
Fundido versus soldado: por qué es importante la construcción de una sola pieza-
El método de fabricación determina dónde fallará la canasta - y cuándo.
Recomendado
Cesta de fundición de una pieza-
- Sin uniones soldadas- elimina el punto de falla número uno en los accesorios de los hornos
- Vida útil entre 3 y 5 veces más largabajo condiciones idénticas de ciclo térmico a 1050 grados
- Mayor capacidad de carga- 7–10 % más que los diseños-soldados con marco debido a secciones transversales-de pared más delgadas
- Mejor resistencia a la fluenciaLa aleación fundida con -alto-carbono resiste la flacidez bajo carga sostenida
- Fundición de precisión según CT8–CT10- dimensiones consistentes para sistemas de carga automatizados
- Estructura única continuadistribuye el estrés térmico suavemente
Alternativa
Cesta soldada/fabricada
- Costo inicial más bajo- adecuado para temperaturas moderadas y aplicaciones-ligeras
- Zonas de soldadura vulnerablesa la fatiga térmica y al agrietamiento bajo ciclos repetidos
- Capacidad de carga limitada- cargas concentradas pueden causar deformación local
- Reemplazo más frecuente- las grietas de soldadura se propagan más rápido a altas temperaturas
- Reparación de campo más fácil- volver a-soldar juntas agrietadas o reemplazar secciones
- Mejor para pequeñas cantidades- sin costo de patrón, tiempo de entrega más rápido.
Del dibujo a la cesta terminada
Cinco pasos controlados. Cada paso tiene un punto de inspección antes de que comience el siguiente.
Patrón y moldeado
Patrón de madera o metal realizado según su dibujo o modelo de horno. Compactación controlada de la arena para evitar cambios de molde y variaciones dimensionales.
01
Derretir y verter
Horno de inducción de media-frecuencia. Química verificada por espectrómetro antes de golpear. Temperatura de vertido registrada por calor.
02
Tratamiento de solución
Se calienta a 1140-1160 grados para una austenitización uniforme y luego se enfría rápidamente. Esto elimina la tensión residual de la fundición y maximiza la resistencia a la fluencia a altas temperaturas-.
03
Mecanizado y acabado
Superficies de contacto críticas, orejetas de elevación y puntos de montaje mecanizados según la tolerancia del dibujo. Chorro de arena opcional o revestimiento anti-oxidación.
04
Inspección y envío
UT o PT en secciones críticas, informe dimensional, MTC emitido. Los certificados se envían con cada cesta.
05
Compatibilidad del horno
Los diferentes tipos de hornos imponen diferentes rutas de calor y química atmosférica. Adaptamos el diseño a su horno, y no al revés.
Horno de carburación
Las aleaciones con alto contenido de silicio-resisten la penetración del carbono. Diseño anti-carburación para zonas con atmósfera rica.
Horno de vacío
Superficies no-contaminantes. 2.4879 o aleaciones de Inconel con baja desgasificación para soldadura fuerte y endurecimiento al vacío.
Horno de pozo/pozo
Estabilidad de carga vertical, geometría profunda. Soporte rígido de fondo plano-para pilas de cargas pesadas.
Horno de rodillos
Guías inferiores lisas, base plana para un seguimiento estable. Espaciado de corredores personalizado según el paso de sus rodillos.
Solicitar una cotización
| Cantidad mínima de pedido | 2 piezas (pedido de prueba negociable) |
| Personalización | Fundido según dibujo/muestra/modelo de horno |
| Plazo de entrega | 25 a 50 días laborables |
| Embalaje | Caja de madera contrachapada, embalaje apto para el mar. |
| Envío | Marítimo/Aéreo/Expreso - FOB, CIF, DDP disponible |
| Condiciones de pago | T/T, L/C - negociable para pedidos repetidos |
| Garantía | Garantizado contra defectos de fundición e incumplimiento dimensional- |
Preguntas frecuentes
¿Cuál es la diferencia entre cestas de tratamiento térmico soldadas y fundidas?
-
Las cestas fundidas se producen como una estructura de una sola-pieza sin uniones soldadas. Las soldaduras son el primer punto de falla en los accesorios de los hornos porque concentran el estrés térmico bajo calentamiento y enfriamiento repetidos. Una canasta fundida de precisión puede durar entre 3 y 5 veces más que una canasta fabricada soldada en condiciones de ciclo térmico idénticas a 1050 grados.
¿Qué grado de aleación debo elegir para mi horno?
-
El grado correcto depende de la temperatura máxima, la atmósfera y la carga. 1.4848 (HK40) es el caballo de batalla para cementación y tratamiento térmico general hasta 1100 grados . 1.4849 ofrece resistencia a la oxidación mejorada para aperturas frecuentes de puertas y choque térmico de hasta 1150 grados . 2.4879 está especificado para hornos de vacío que requieren baja desgasificación. 310S es una opción rentable-efectiva para cementación general hasta 950 grados con temperatura moderada cargas.
¿Qué capacidad de carga puedes construir?
-
Las cestas fundidas estándar tienen una capacidad de carga de 500 kg a 2000 kg, según la geometría, el grado de aleación y el tipo de horno. Se pueden diseñar diseños-de servicio pesado para pesos de carga específicos. Recomendamos una relación carga-a-peso que deje al menos un 30 % de margen de seguridad por encima de la carga máxima.
¿Pueden fabricar cestas que combinen con los accesorios de mi horno existente?
-
Sí. Producimos según sus dibujos, muestras o modelos de horno. Trabajamos con marcas de hornos comunes, incluidas IPSEN, AICHELIN, AFC, ECM y BMI. Si no tiene un plano, envíenos la marca y el modelo del horno más los requisitos de carga y confirmaremos las dimensiones antes de realizar la fundición.
¿Qué pruebas y documentación proporciona?
-
Cada calor se prueba para determinar su composición química mediante un espectrómetro. Realizamos inspección visual al 100%, verificación dimensional y UT o PT en secciones críticas. Con cada envío se emite un Certificado de prueba de materiales (MTC). La inspección de terceros-es bienvenida.
Etiqueta: cestas de tratamiento térmico de acero fundido resistente al calor, fabricantes, proveedores, fábrica de cestas de tratamiento térmico de acero fundido resistente al calor de China, piezas de caldera, Secciones de calderas, Piezas de fundición de acero resistentes al calor, Bastidor de horno de proceso de recocido fundido integralmente, Piezas en una caldera, Partes de una caldera


